
Astratto
La stabilità termica in un termoregolatore raramente viene decisa solo dall'algoritmo di controllo. È modellato da una catena di decisioni di produzione: come l'estremità anteriore del sensore è isolata dal rame di alimentazione, come i giunti di saldatura sopravvivono a ripetute escursioni termiche, come viene rimossa la contaminazione prima della protezione conforme e come ogni unità viene schermata prima di entrare nel campo. Questo articolo esamina le variabili di produzione che separano un controller stabile da uno che si sposta, oscilla o si guasta prematuramente. Discute il layout dell'interfaccia del sensore, la selezione dei materiali, l'uniformità del riflusso, la copertura dei test, la strategia di rivestimento e la tracciabilità, con riferimento alle capacità richieste per un prodotto affidabileController della temperatura PCBAnegli ambienti automobilistici, medici e industriali.
- 1. Perché la stabilità termica è un risultato della produzione
- 2. Interfaccia sensori: la prima linea di difesa
- 3. Materiali PCB e architettura in rame sotto calore
- 4. Affidabilità del giunto di saldatura durante i cicli termici
- 5. Copertura del test che espone difetti termici latenti
- 6. Rivestimento conforme e isolamento ambientale
- 7. Tracciabilità come strumento di controllo del rischio termico
- 8. Dal prototipo al volume: maturità produttiva
- 9. Domande frequenti
1. Perché la stabilità termica è un risultato della produzione
Un termoregolatore viene spesso valutato in base alla precisione del setpoint su una scheda tecnica, ma il comportamento sul campo è governato da variabili fisiche introdotte durante l'assemblaggio. I vuoti di saldatura aumentano la resistenza termica. La contaminazione crea percorsi di perdita che modificano le letture analogiche. La distribuzione del rame in prossimità del sensore può trasformare la scheda stessa in un diffusore di calore. Ognuna di queste condizioni è una firma di produzione, non un problema software.
La differenza tra un controller che mantiene ±0,5 °C e uno che si sposta di diversi gradi è spesso ricondotta alla disciplina del processo. Uno studio sulle schede di controllo termico di precisione mostra che le tracce di alimentazione che trasportano diversi ampere devono essere dimensionate con rame sufficiente e mantenute fisicamente separate dal percorso di ritorno del sensore; in caso contrario, il riscaldamento localizzato e la caduta IR corrompono la misurazione prima che il segnale raggiunga l'ADC. Allo stesso modo, i tagli di scarico termico, le tracce strette del sensore e la distanza deliberata dai componenti ad alta corrente creano una zona "termicamente onesta" attorno all'elemento sensibile in modo che risponda alla temperatura del sistema piuttosto che al flusso di calore interno della scheda.
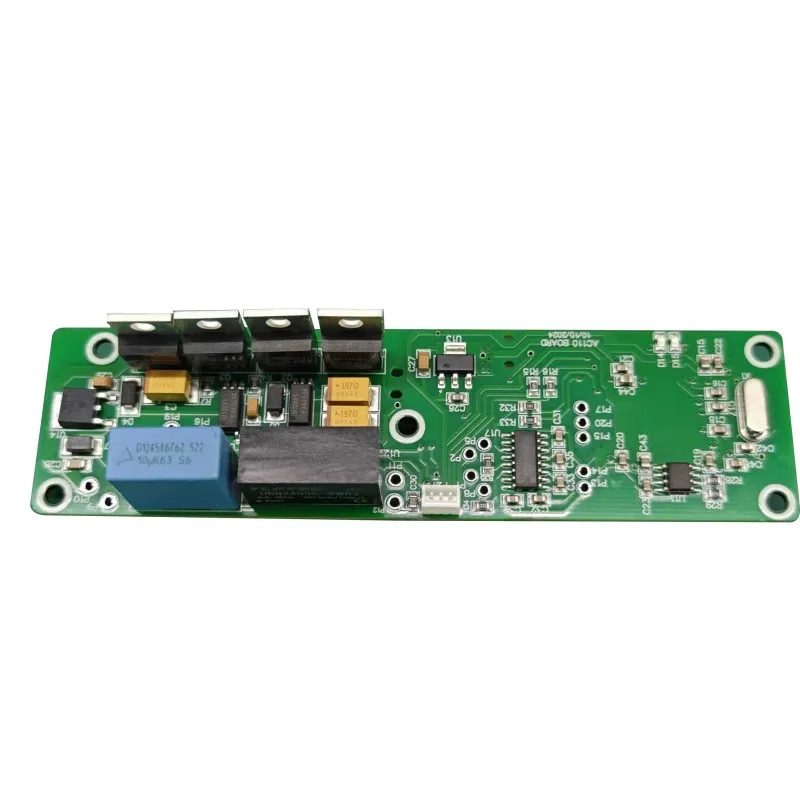
Ecco perché la fraseController della temperatura PCBAdescrive più di una scheda popolata. Descrive un sistema termico controllato la cui catena di misurazione, stadio di potenza e circuiti di protezione sono co-progettati e co-prodotti. Quando il processo di assemblaggio è instabile, il circuito di controllo è costretto a compensare il rumore fisico che non riesce a vedere.
Principio chiave:Il sensore non misura direttamente l'ambiente. Misura lo stato termico locale del PCB. La produzione determina se quello stato locale è rappresentativo o distorto.
2. Interfaccia sensori: la prima linea di difesa
2.1 Tipo di sensore e sue implicazioni nella produzione
I termistori NTC, gli RTD PT100/PT1000 e le termocoppie impongono vincoli diversi sul front-end del PCB. I sensori NTC offrono un'elevata sensibilità in bande strette ma richiedono la linearizzazione perché la loro curva resistenza-temperatura è esponenziale. Gli RTD offrono una risposta più lineare su ampi intervalli, ma il loro percorso del segnale a bassa resistenza è più sensibile alla resistenza della traccia e allo stress indotto dalla saldatura. Le termocoppie forniscono la gamma più ampia ma la precisione più bassa, spesso nell'ordine di diversi gradi, e dipendono dalla compensazione della giunzione fredda che deve essere elettricamente stabile.
Il front-end del sensore non è solo un ingresso analogico; è un nodo di misurazione ad alta impedenza che deve respingere il rumore di modo comune preservando un piccolo segnale differenziale. I tipici controller commerciali illustrano la diffusione: un ingresso NTC può essere valutato a ±0,6 °C, un canale PT100 a ±0,7 °C e una termocoppia di tipo J a ±3 °C. Queste cifre sono specifiche a livello di sensore, non garanzie a livello di sistema. Il processo di assemblaggio preserva tale precisione oppure la compromette a causa di una scarsa messa a terra, gradienti termici e accesso inadeguato alla calibrazione.
2.2 Isolamento del layout e accesso alla calibrazione
Una traccia del sensore che corre accanto a un driver relè o a un nodo di commutazione MOSFET accoppierà il rumore nella misurazione. Un piano di terra interrotto sotto il front-end analogico forzerà le correnti di ritorno attraverso il rame condiviso, creando offset che variano con il carico. Durante la revisione della progettazione per la produzione, questi problemi devono essere segnalati prima del rilascio degli strumenti. La revisione ingegneristica deve valutare l'accoppiamento termico, il posizionamento dei componenti per l'isolamento del sensore e l'integrità del piano di alimentazione/massa per un rilevamento analogico pulito e una commutazione PWM stabile.
La calibrazione è il ponte finale tra il sensore e l'involucro fisico. Nessun sensore è perfettamente abbinato a uno specifico PCB, alloggiamento e stack di assemblaggio. Una calibrazione una tantum in una camera termica controllata applica un offset correttivo, ma la scheda deve essere progettata con accesso al test e hook firmware che rendano questa calibrazione ripetibile. Se il PCBA è assemblato con un volume di saldatura incoerente o contaminato, l'offset di calibrazione varierà con l'età e la temperatura, vanificando lo scopo della correzione iniziale.
3. Materiali PCB e architettura in rame sotto calore
I termoregolatori spesso funzionano in custodie in cui la temperatura ambiente sale ben al di sopra del livello della stanza e lo stadio di potenza aggiunge il proprio calore. Il substrato deve mantenere la stabilità dimensionale e l'integrità dielettrica in tale intervallo. L'FR-4 è comune, ma i laminati ad alta Tg e i substrati di alluminio vengono selezionati quando il carico termico o il profilo di ciclismo supera ciò che l'FR-4 standard può tollerare senza uno spostamento misurabile.
Il modello di trama del tessuto in fibra di vetro all'interno dell'FR-4 può causare variazioni localizzate nella conduttività termica, portando a effetti di "trama termica" che spostano la lettura del sensore a seconda di dove viene instradata la traccia. Ciò è particolarmente importante per i controller ad alta precisione, dove anche una deviazione di 0,1 °C è importante. L’architettura in rame è altrettanto importante. Una scheda a 2 strati può essere adeguata per un termostato semplice, ma i controller con front-end a segnale misto e uscite PWM beneficiano di stackup a 4 o 6 strati con piani di terra dedicati adiacenti agli strati di segnale. Questa disposizione fornisce un isolamento intrinseco tra la sezione di potenza rumorosa e la sezione analogica sensibile, riducendo la necessità di filtraggio esterno che può a sua volta derivare.
| Variabile di progettazione | Beneficio di stabilità | Rischio di produzione se ignorato |
|---|---|---|
| Conteggio degli strati e piano terra | Percorso di ritorno analogico dedicato; accoppiamento ad impedenza comune ridotto | Le letture del sensore cambiano con la commutazione del relè o del MOSFET |
| Larghezza della traccia di potenza e peso del rame | Caduta IR inferiore e riscaldamento localizzato ad alta corrente | Punti caldi vicino al sensore; offset termico che cambia con il carico |
| Rilievo termico e distanziamento | Il sensore risponde al calore ambientale, non al calore condotto dal rame di alimentazione | Il controller regola il consiglio invece del processo |
| Spessore e substrato del pannello | Stabilità dimensionale durante il ciclismo; comportamento coerente del CTE | Sollecitazione della saldatura, deformazione e disallineamento da strato a strato |
Lo stackup fisico non è quindi uno scenario passivo. Fa parte del circuito di controllo. Una scheda che distribuisce il calore in modo non uniforme produrrà un segnale del sensore elettricamente accurato ma termicamente falso.
4. Affidabilità del giunto di saldatura durante i cicli termici
I termoregolatori sono esposti a ripetuti riscaldamenti e raffreddamenti. I giunti di saldatura che collegano dispositivi di potenza, relè e connettori dei sensori devono resistere alle sollecitazioni termomeccaniche risultanti. Il meccanismo dominante è il disadattamento CTE: silicio, rame, saldatura e laminato si espandono a velocità diverse e, nel corso di molti cicli, il disadattamento concentra la tensione sull'interfaccia del giunto. Le microfessure iniziano alla periferia del giunto e si propagano fino all'aumento della resistenza o all'apertura della connessione.
Questa modalità di guasto è particolarmente rilevante intorno a MOSFET, TRIAC e terminali relè, dove le escursioni termiche localizzate sono maggiori. Un controller che supera un test funzionale a temperatura ambiente può ancora fallire dopo diverse centinaia di cicli se il processo di saldatura ha prodotto vuoti, bagnatura insufficiente o formazione intermetallica eccessiva. La risposta all'assemblaggio deve quindi includere profili di rifusione controllati, deposizione verificata della pasta e metodi di ispezione che possano individuare giunti nascosti.
- Uniformità del riflusso:Un delta T di circa 10 °C tra il giunto più caldo e quello più freddo di un pannello è un obiettivo pratico per molti profili senza piombo; spread più ampi significano che alcune articolazioni sono sottolavorate mentre altre sono eccessivamente stressate.
- Controllo del vuoto:I vuoti sotto i cuscinetti termici aumentano la resistenza tra la giunzione e la scheda e creano punti caldi locali che accelerano la crescita delle crepe.
- Accesso per ispezione:L'ispezione a raggi X è necessaria per BGA e componenti con terminazione inferiore; L'AOI da solo non può confermare la geometria del giunto nascosto.
- Pressacavo:I connettori e le parti pesanti a foro passante devono essere supportati meccanicamente in modo che l'espansione termica dell'alloggiamento non venga trasferita direttamente nel filetto di saldatura.
OgniController della temperatura PCBAche si prevede possa funzionare per anni in un ambiente ciclico deve essere costruito con un processo di saldatura qualificato contro i cicli termici, non solo contro i criteri di accettazione visiva. IPC-A-610 Classe 2 o Classe 3 fornisce una linea di base per la lavorazione, ma il comportamento ciclico del giunto è determinato dalla combinazione di lega, profilo e design della pastiglia.
5. Copertura del test che espone difetti termici latenti
I test funzionali a temperatura ambiente sono necessari ma insufficienti per un controller termico. Una scheda può superare il test in-circuit e il test del circuito funzionale e contenere ancora un difetto latente che appare solo sotto stress termico. La strategia di test dovrebbe aumentare il livello di stress in modo che i fallimenti iniziali siano accelerati prima della spedizione.
L'ispezione ottica automatizzata verifica la presenza dei componenti e la forma del raccordo di saldatura. Il test in-circuit conferma i valori del resistore e del condensatore e rileva cortocircuiti o interruzioni. Il test del circuito funzionale simula gli ingressi dei sensori e convalida le uscite relè o SSR. L'ispezione a raggi X rivela vuoti di saldatura nascosti e collasso del BGA. Lo screening del burn-in e dello stress ambientale sottopone quindi l'assieme a temperature elevate sotto cicli di carico, spesso per 24-48 ore, per forzare il cedimento dei giunti marginali e dei difetti dei componenti. Le camere ambientali estendono questa capacità da −40 °C a +125 °C e dallo 0 al 95% di umidità relativa, consentendo al produttore di correlare il comportamento del banco con le condizioni sul campo.
La resistenza di contatto del dispositivo di prova può anche mascherare un giunto marginale. Se i perni Pogo non stabiliscono un contatto costante, il test potrebbe superare una tavola che fallirebbe sotto vibrazione o dilatazione termica. Il burn-in non sostituisce un processo stabile. Si tratta di un filtro per rischi specifici ed è più efficace quando il profilo di stress riflette l'effettiva missione termica del controller. Una generica immersione ad alta temperatura può consumare la capacità del test senza rivelare i punti deboli legati al ciclismo che contano in un'applicazione di controllo della temperatura.
6. Rivestimento conforme e isolamento ambientale
L'umidità e la contaminazione sono problemi termici sotto mentite spoglie. Una sottile pellicola di acqua adsorbita sulla superficie di una PCB può creare percorsi di perdita tra le tracce del sensore, modificando la resistenza effettiva della rete di misurazione. I residui chimici derivanti dal flusso o dalla manipolazione possono diventare conduttivi quando l'umidità aumenta. In un controller che si basa su un ingresso del sensore ad alta impedenza, questi percorsi di perdita appaiono come offset di temperatura o rumore.
Il rivestimento conforme risolve questo problema formando un sottile strato polimerico che si conforma alla topologia della scheda e isola i circuiti da umidità, polvere e contaminanti chimici. I rivestimenti acrilici sono economici e rilavorabili; il poliuretano offre una migliore resistenza ai solventi e all'abrasione; il silicone offre la più ampia gamma di temperature e flessibilità. Il rivestimento deve essere applicato dopo un'accurata pulizia, poiché l'incapsulamento della contaminazione ionica la intrappola contro la scheda e può accelerare il guasto elettrochimico anziché prevenirlo.
L'adesione del rivestimento è un'altra variabile; se l'energia superficiale è troppo bassa a causa dei residui, il rivestimento potrebbe delaminarsi durante il ciclo termico, aprendo un percorso per l'umidità. Il rivestimento selettivo è spesso preferibile per i termoregolatori perché potrebbe essere necessario che connettori, relè e punti di prova non siano rivestiti. Il processo deve essere controllato in modo che lo spessore del rivestimento sia sufficiente sulle tracce esposte ma non copra i conduttori a passo fine né interferisca con le caratteristiche di rilievo termico.
7. Tracciabilità come strumento di controllo del rischio termico
Quando un controller va alla deriva sul campo, la prima domanda è se il comportamento è isolato o correlato al batch. Senza tracciabilità, a questa domanda non è possibile rispondere in modo efficiente. La tracciabilità a livello di lotto e di unità collega ciascun numero di serie ai codici data dei componenti, ai record di rifusione, ai risultati dei test e al lotto di rivestimento. Ciò consente al produttore e al cliente di determinare se un reclamo di deriva è correlato a un lotto di componenti specifico, a una linea specifica o a una specifica escursione del test ambientale.
Tracciabilità in aController della temperatura PCBAil programma non costituisce un sovraccarico amministrativo. È il meccanismo che trasforma un guasto sul campo in un evento limitato e correggibile invece che in una questione di affidabilità a risposta aperta. L’approvvigionamento autorizzato è l’altra metà della tracciabilità. I componenti acquistati tramite distributori in franchising hanno una provenienza documentata. I componenti provenienti dai canali del mercato aperto potrebbero essere rinnovati, rietichettati o al di fuori della finestra del codice data specificata. Nel caso di un regolatore di temperatura, un componente di interfaccia del sensore contraffatto o obsoleto può spostare l'intera catena di misurazione. La convalida visiva, elettrica e a raggi X dei componenti in entrata fornisce una pratica barriera anticontraffazione prima dell'inizio dell'assemblaggio.
Nota di produzione:La tracciabilità non è una pratica burocratica. È l’unico modo per distinguere un evento casuale sul campo da uno spostamento sistematico del processo che richiede un contenimento immediato.
8. Dal prototipo al volume: maturità produttiva
La stabilità termica deve sopravvivere alla transizione dai campioni tecnici alla produzione in serie. Un processo che funziona su cinque schede può comportarsi diversamente su cinquemila se la deposizione della pasta, il caricamento del riflusso o il contatto del dispositivo di prova cambiano. Il partner di produzione deve dimostrare che gli stessi parametri controllati vengono mantenuti in ogni fase.
- Verifica ingegneristicaPiccole costruzioni per la convalida del progetto e la messa a punto termica iniziale. Focus sulla verifica del layout e sull'accesso alla calibrazione del sensore.
- Corsa pilotaCaratterizzazione del processo e prove di stress termico. Il profilo di saldatura, la copertura del rivestimento e i limiti del test sono fissi.
- Produzione a basso volumeLotti di ingresso sul mercato. La tracciabilità e la disciplina delle ispezioni in entrata vengono esercitate su larga scala.
- Produzione in grandi volumiRendimento SMT stabile, test funzionale ripetibile e monitoraggio dell'affidabilità a livello di batch.
In ogni fase, il produttore dovrebbe fornire feedback dalla progettazione per la produzione che affronti il sollievo termico sulle tracce di alimentazione, la spaziatura dei componenti e l'accessibilità dei punti di prova. Un partner con la disciplina IATF 16949 applica la pianificazione avanzata della qualità, l'analisi delle modalità di guasto e il controllo delle modifiche al programma del controller termico, anche quando il prodotto finale è industriale anziché automobilistico. La norma ISO 13485 aggiunge tracciabilità a livello di unità, convalida del processo e documentazione sulla gestione del rischio per i controllori di livello medico. Questi framework non sono etichette di marketing; determinano se il processo di produzione è in grado di mantenere una specifica termica nel tempo.
Elettronica Unixploreapplica questo approccio a più livelli (DFM sensibile ai sensori, AOI interno, ICT, FCT, raggi X, burn-in e screening ambientale) per collegare l'intento progettuale e l'affidabilità del volume. Una resa al primo passaggio SMT fronte-retro superiore al 98,5% è un indicatore, ma il risultato più significativo è un controller il cui comportamento termico rimane entro le specifiche dopo ripetuti cicli ed esposizione sul campo.
9. Domande frequenti
Un numero maggiore di strati migliora sempre la stabilità termica?
Non automaticamente. Uno stackup a 4 o 6 strati con un piano di terra dedicato generalmente fornisce un migliore isolamento tra le sezioni di alimentazione e quelle analogiche rispetto a una scheda a 2 strati, ma il vantaggio dipende da come sono suddivisi i piani e da dove vengono instradate le tracce dei sensori. Una scheda a 4 strati scarsamente partizionata può avere prestazioni peggiori di una scheda a 2 strati con un routing accurato.
Perché è necessario il burn-in se l'AOI e il test funzionale hanno già superato?
L'AOI e il test funzionale rilevano i difetti visibili o elettricamente presenti al momento del test. Il burn-in accelera i guasti iniziali applicando temperatura e cicli di carico, esponendo giunti di saldatura marginali, punti deboli dei componenti e connessioni intermittenti che un test a passaggio singolo potrebbe non rilevare. È un filtro di affidabilità, non un sostituto del controllo di processo.
Il rivestimento conforme può compensare un processo di pulizia inadeguato?
No. Il rivestimento su contaminazione ionica può intrappolare l'umidità e accelerare il guasto. Il pannello deve essere pulito e asciugato prima del rivestimento in modo che lo strato polimerico protegga una superficie chimicamente innocua anziché sigillare i contaminanti contro di essa.
In che modo la tracciabilità aiuta se il controllore è già andato alla deriva sul campo?
La tracciabilità collega l'unità interessata ai lotti dei suoi componenti, ai record di rifusione e alla cronologia dei test. Ciò consente al produttore di determinare se la deriva è un evento isolato, un problema di materiale correlato al lotto o un'anomalia del processo e di delimitare l'azione correttiva anziché trattare ogni unità come sospetta.
Qual è la causa di produzione più comune dell'offset del sensore in un termoregolatore?
Accoppiamento termico dal rame di alimentazione nella regione del sensore, combinato con un accesso insufficiente alla calibrazione. Se il tracciato del sensore viene instradato vicino a un componente che genera calore o condivide un percorso di ritorno con circuiti ad alta corrente, la temperatura misurata includerà un offset dipendente dal carico che non può essere rimosso solo dal firmware.
La differenza tra un controller che mantiene le sue specifiche e uno che si discosta è insita nel processo. Condividi i tuoi file Gerber, la distinta base, il tipo di sensore e il volume annuale per ricevere una revisione della produzione incentrata su stabilità termica, copertura dei test e tracciabilità.
Contattaciper discutere il programma del termoregolatore e ricevere una risposta tecnica dal team di ingegneri.
Contattaci